


오일 누출은 단상 배전 변압기에서 가장 눈에 띄고 -피할 수 있는-품질 문제 중 하나입니다.- 장치가 전신주에 설치되면 작은 누출 지점이라도 외부를 오염시키고 오일 레벨을 낮추며 값비싼 서비스 호출이 발생할 수 있습니다. 수리는 작업장보다 높은 곳에서 더 어렵습니다.
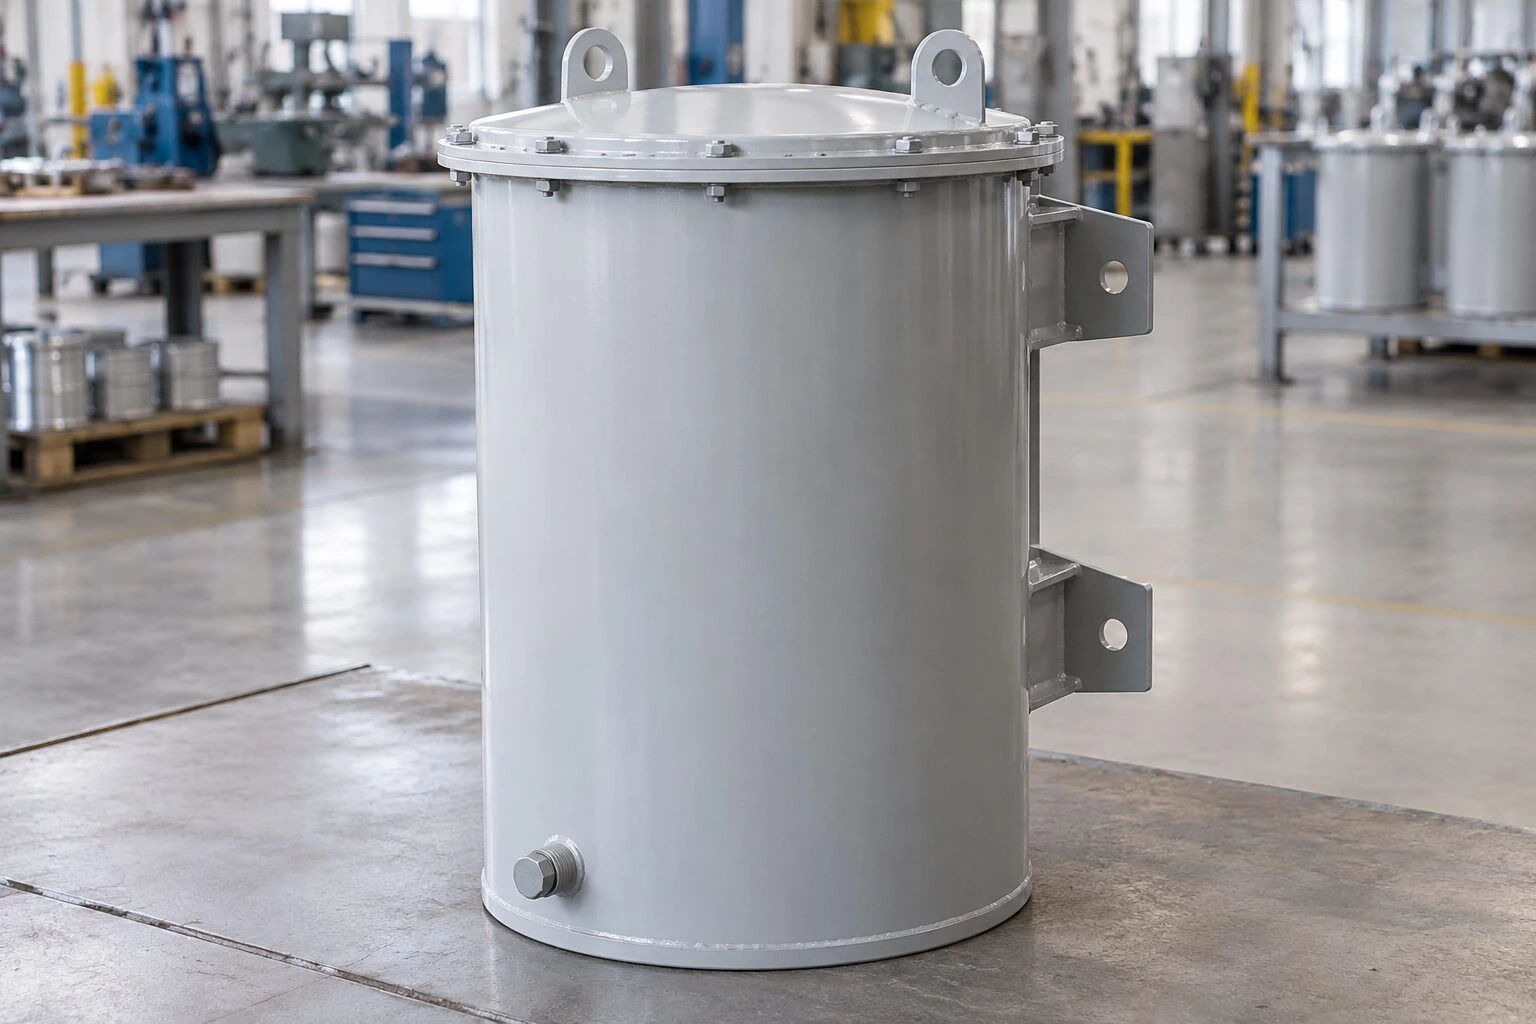
그렇기 때문에 누수방지는극-장착형 변압기 오일 탱크용접 전에 시작해야 합니다. 탱크 설계, 강철 성형, 조인트 준비, 액세서리 인터페이스 및 검사 순서는 모두 장기적인 밀봉 성능에 영향을 미칩니다.- 다음 8가지 컨트롤은 문제가 가장 자주 시작되는 지점을 해결합니다.
1. 올바른 탱크 구조와 강철 두께로 시작하십시오.
탱크는 변압기의 오일 용량, 유효{0}}부분 중량, 작동 온도 및 지정된 내부-압력 조건에 맞게 설계되어야 합니다. 단순히 판 두께를 늘리는 것만으로는 누출이 자동으로 방지되지 않습니다. 잘못 배치된 솔기 또는 과도한 국부적 강성은 응력을 집중시켜 결국 용접을 손상시킬 수 있습니다.
원통형 단상 탱크의 경우{0}} 도면에서는 쉘 직경, 플레이트 두께, 바닥 구조, 커버 인터페이스 및 리프팅 또는 장착 지점 주변의 보강재를 정의해야 합니다. 또한 정상적인 사용 중에 오일 팽창과 압력 변화를 고려하여 설계해야 합니다.
2. 원통형 껍질 형성 및 조인트 맞춤 제어-
정확한 성형으로 안정적인 용접이 훨씬 쉬워집니다. 롤링된 쉘이 둥글지 않은 경우 작업자는 가장자리를 서로 강제로 결합해야 하여 고르지 않은 간격과 잔류 응력이 생성될 수 있습니다.
용접하기 전에 제조업체는 쉘 진원도, 조인트 정렬, 루트 간격 및 가-용접 위치를 확인해야 합니다. 일관된 핏-은 전체 솔기를 따라 침투를 유지하는 데 도움이 되며 다공성, 연소-및 불완전한 융합의 위험을 줄입니다.단상-전주-장착형 변압기 탱크.
3. 중요 탱크 이음새에 적격 용접 절차 적용
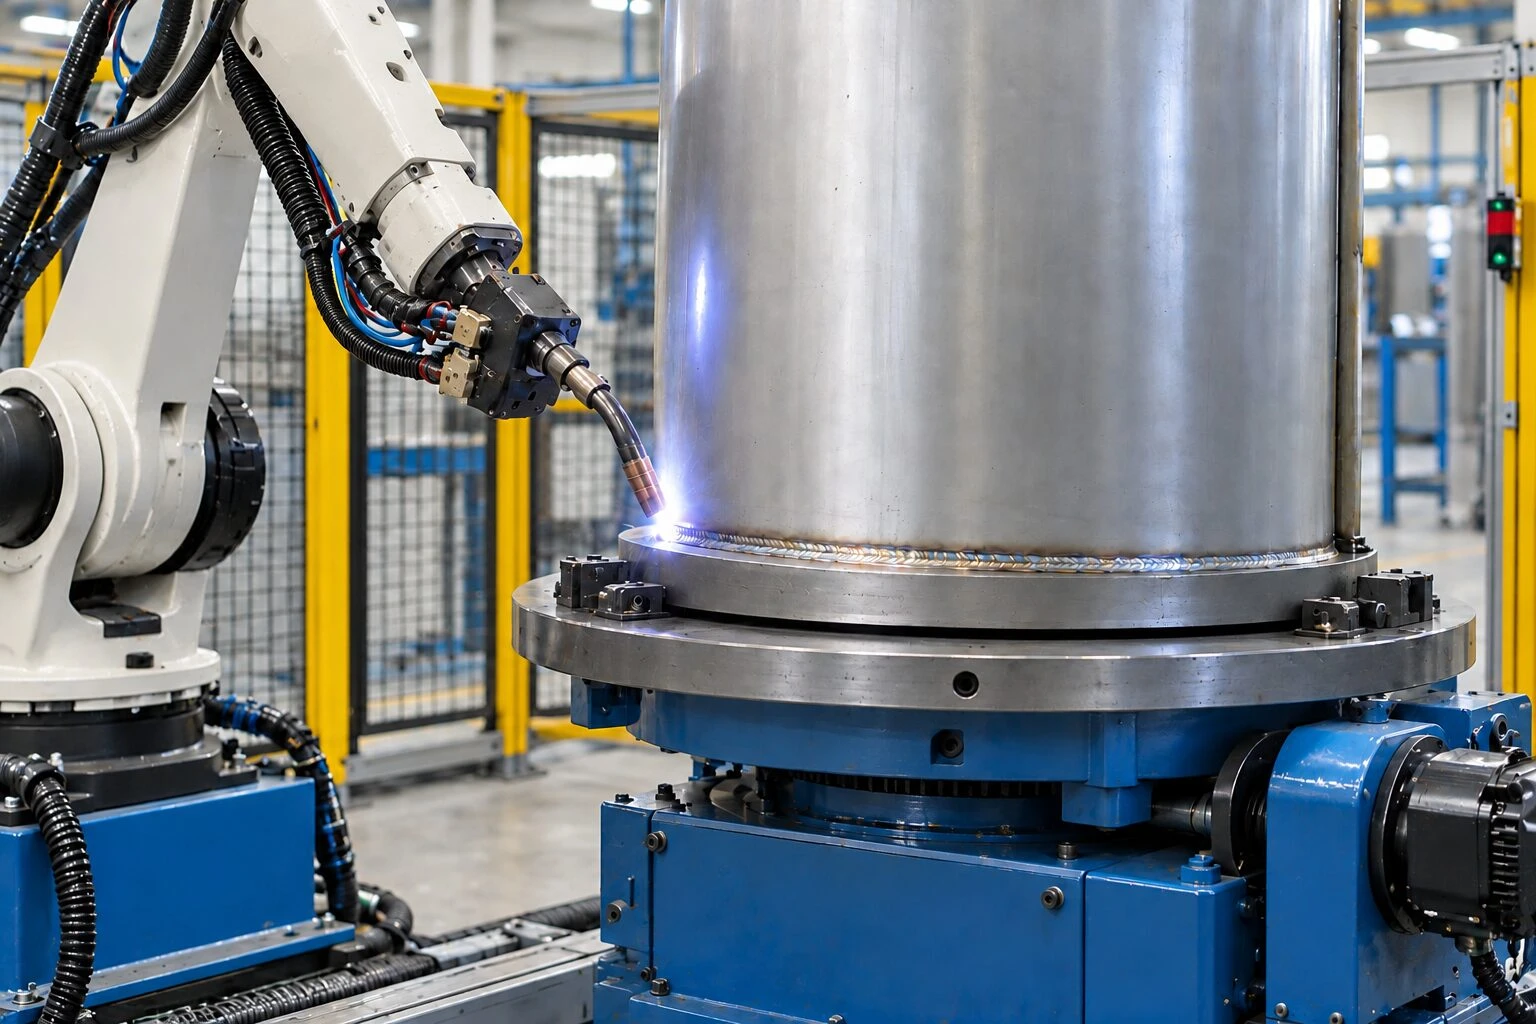
세로 방향의 쉘 솔기, 원주 바닥 솔기 및 용접된 액세서리 연결부에 특별한 주의가 필요합니다. 이러한 조인트는 변압기의 사용 수명 내내 오일에 노출되어 있으므로 외관만으로는 적절한 승인 표준이 아닙니다.
용접 매개변수는 재료 등급, 판 두께, 접합 유형 및 생산 위치와 일치해야 합니다. 자격을 갖춘 용접공은 열 입력, 이동 속도 및 시작-정지 영역을 제어해야 합니다. 크레이터 균열, 언더컷, 과도한 스패터 및 누락된 부분은 테스트 전에 수정해야 합니다.
4. 부싱, 커버 및 액세서리 연결을 강화합니다.
누출은 주요 탱크 이음새를 따라서만 발생하지 않습니다. 부싱 개구부, 배수 밸브, 압력-완화 장치, 접지 패드 및 덮개 연결부는 용접과 집중된 기계적 부하를 결합하기 때문에 일반적인 약점입니다.
노즐과 보스는 용접 중에 제 위치로 당겨지지 않고 쉘에 수직으로 위치해야 합니다. 승인된 도면은 용접, 코팅 및 유지보수를 위한 충분한 여유 공간을 제공해야 합니다. 에원통형 변압기 오일 탱크, 붐비는 피팅은 변압기가 채워질 때까지 작은 결함을 숨길 수 있습니다.
5. 내유성 개스킷 및 제어 볼트 조임 선택-
견고하게 용접된 탱크라도 탈착식 덮개나 볼트로 고정된 부속품으로 인해 누출이 발생할 수 있습니다. 개스킷 재료는 절연액, 작동-온도 범위 및 예상 압축과 호환되어야 합니다. 미네랄 오일용 개스킷은 확인 없이 천연-에스테르-충전 변압기에 자동으로 승인되어서는 안 됩니다.
플랜지 표면은 평평하고 깨끗해야 하며 코팅, 용접 스패터 또는 깊은 긁힘이 없어야 합니다. 가스켓 압축이 균일하게 유지되도록 볼트를 제어된 교차 패턴으로 점진적으로 조여야 합니다. 과도한 토크는 얇은 커버를 변형시키거나 개스킷을 변형시킬 수 있는 반면, 토크가 부족하면 누출 경로가 남습니다.
6. 표면 코팅 전 누출 테스트 완료
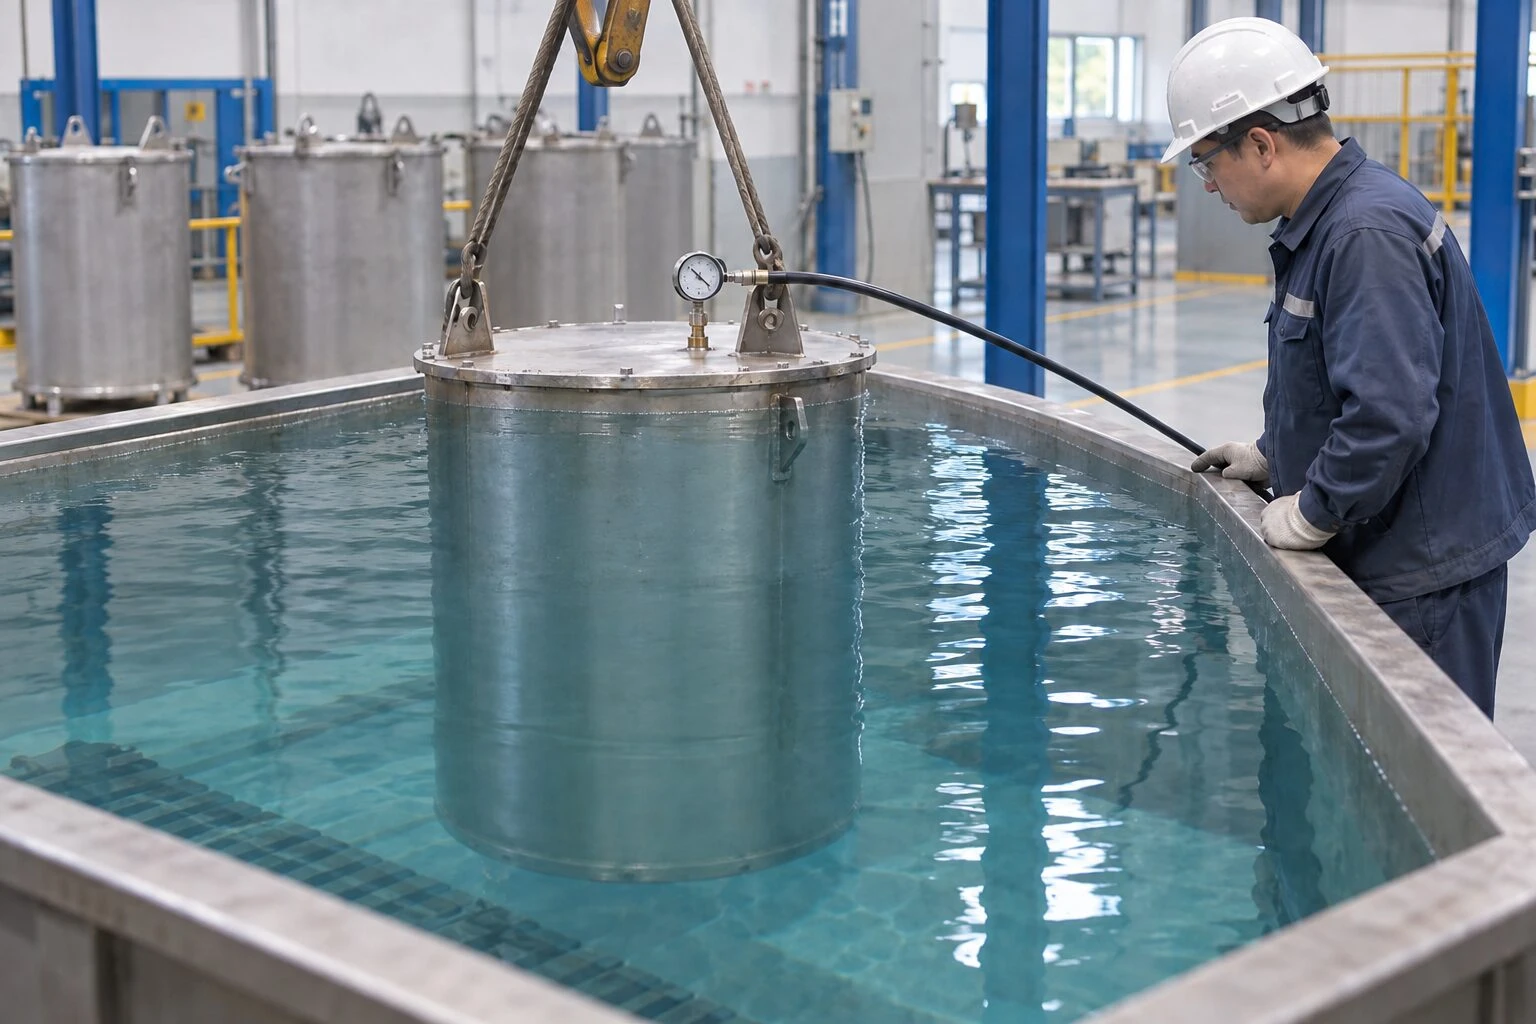
누출 테스트는 제작 및 치수 검사 후, 블라스팅, 페인팅 또는 분체 코팅 전에 실시해야 합니다. 용접에 수리가 필요한 경우 이 순서를 통해 완성된 코팅의 손상을 방지하고 수리된 영역을 다시 테스트할 수 있습니다.
단상 원통형 탱크의 경우, 승인된 절차에 따라 허용되는 경우 수침과 결합된 공기압 테스트-가 효과적입니다. 탱크를 밀봉하고 합의된 값으로 가압한 후 용접부와 경계면 주변에 기포가 있는지 관찰합니다. 압력, 유지 시간 및 허용 기준은 구매자의 사양을 따라야 합니다. 모든 표시는 표시하고 수리하고 다시 테스트해야 합니다.
7. 포장 및 운송 중 밀봉 표면 보호
A 누출-테스트를 거친 전주-변압기 오일 탱크 장착조립 라인에 도달하기 전에 여전히 손상될 수 있습니다. 보호되지 않은 플랜지는 긁힐 수 있고, 쌓인 하중으로 인해 커버가 뒤틀릴 수 있으며, 지게차나 컨테이너 취급 중에 튀어나온 부속품이 부딪힐 수 있습니다.
포장은 구조적으로 적합한 지점에서 탱크를 지지하고 금속-에서-금속으로의 이동을 방지해야 합니다. 가공된 면, 나사산 연결부 및 개구부에는 임시 덮개가 필요합니다. 리프팅 지침은 명확해야 하며 체인은 노즐이나 기타 비 리프팅 부품에 부착되어서는 안 됩니다.-
8. 배송 전에 완성된 변압기 오일 탱크를 검사하십시오.
최종 검사에서는 색상과 전체적인 치수 이상의 것을 확인해야 합니다. 제조업체는 쉘 진원도, 커버 평탄도, 인터페이스 위치, 용접 모양, 코팅 두께 및 모든 밀봉 면의 상태를 검토해야 합니다. 개구부는 깨끗해야 하며 먼지나 물이 유입되지 않도록 보호해야 합니다.
배송 패키지에는 승인된 도면 수정본, 치수 보고서, 누출-테스트 기록 및 코팅 검사 결과가 포함되어야 합니다. 추적 가능한 기록은 여러 배치로 생산된 반복 주문에 특히 유용합니다.
누출을 방지하려면 한 번의 최종 테스트가 아닌 통제된 제조 순서가 필요합니다. 좋은 디자인은 스트레스를 줄이고, 정확한 성형은 핏을 향상시키며, 안정적인 용접은 건전한 이음새를 만들고, 조심스러운 취급은 이미 완료된 작업을 보호합니다.
Nantong Zhihe Electric은 맞춤형 제품을 제조합니다.단상-전주-장착형 변압기 오일 탱크 승인된 고객 도면에 따라. 각 탱크는 표면 코팅 전에 치수 검사와 누출-테스트를 거칩니다. 제조 검토를 위해 탱크 도면, 변압기 등급, 절연액 요구사항 및 테스트 사양을 보내주세요.{3}}


